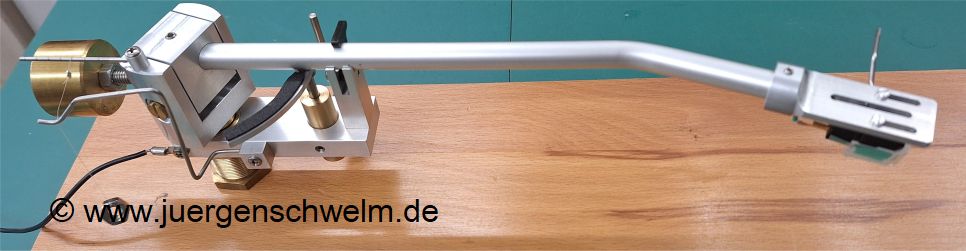
Bau eines Tonarms "ZORK"
Einleitung
Ein Merkmal unserer Vorliebe für die analoge Musikwiedergabe ist unter anderem die Möglichkeit, relativ niederschwellig in den Selbstbau von Komponenten einzusteigen. Wer hat sich nicht schon in jungen Jahren mal mit dem Selbstbau von Lautsprechern oder Verstärkern beschäftigt? Mit Lötkolben, Bohrmaschine, Stichsäge und vielleicht mit einem guten Ohr bewaffnet, sind oftmals schon gute Ergebnisse erzielt worden. Mit den Jahren sind auch die technischen Möglichkeiten zur Umsetzung besser geworden, gute Messtechnik und präzise Maschinen sind wesentlich erschwinglicher geworden.
Dabei wird die Selbstbauszene oftmals konträr gesehen, so meine Erfahrung.
Viele Interessierte finden solche Aktivitäten gut, andere kaufen sich lieber
"was Richtiges". Letztere vergessen dabei, dass auch Hersteller wie
z.B. Backes & Müller, Avantgarde Acoustic oder auch Burmester mal klein
angefangen haben und zuerst nur Komponenten für den privaten Gebrauch und
später für Freunde gebaut haben. Auch der mittlerweile recht bekannte
Schick Tonarm ist aus einem Selbstbauprojekt entstanden.
Warum also nun einen neuen Tonarm konstruieren und herstellen?
Sicher nicht aus dem Grund "weil es auf dem Markt kein Produkt gab, was
meinen Vorstellungen entspricht".
Diesen Spruch hört man leider so oft - und ich finde, er ist genauso oft
an den Haaren herbeigezogen und wird ganz gern in HiFi-Magazinen oder Herstellerwebseiten
verbreitet.
Wahrscheinlich soll es auch den besonderen Anspruch des Herstellers herausstellen.
Der Markt im Bereich der Audiotechnik war schon immer riesengroß und ein
Produkt dort zu nicht finden, was einem gefällt, dürfte faktisch unmöglich
sein.
Der eigentliche Grund ist eher der Preis von vielen Gerätschaften, diese
sind ja in den letzten Jahren regelrecht durch die Decke gegangen und nicht
jeder hat eine Banknotenpresse im Haus.
So auch bei mir, ich habe nach preiswerten Tonarmen gesucht, um diese an meiner
Solid Maschine Small anzubauen und damit verschiedene Tonabnehmer vergleichen
zu können. Leider sind in den letzten Jahren viele Firmen, wie z.B. Jelco
vom Markt verschwunden und der Gebrauchtmarkt war mir immer ein wenig suspekt.
Da ich aber eine komplett ausgestattete Werkstatt besitze und mittlerweile auch
genug Zeit habe, startete ich das Projekt ZORK-Tonarm!
Konzeption
Im Bereich Tonarme gibt es eine fast unüberschaubare Anzahl von Varianten.
Tangentialtonarme mit Luftlager, Rollenlager oder elektrischer Nachführung,
Drehtonarme mit kardanischer Aufhängung, Einpunktlagerung, Schneidenlager
oder auch mit Spurfehlwinkelkompensation wie z.B. der Thales Tonarm. Diese Vielzahl
an technischen Konzepten zeigt vor allen Dingen eins deutlich - es gibt keinen
perfekten Tonarm, Kompromisse werden immer gemacht.
Dabei soll ein Tonarm das Tonabnehmersystem lediglich reibungsarm, spielarm
und resonanzarm über die Platte führen - eigentlich ganz einfach,
oder? Leider nicht! Wie man sicher schon aus den Formulierungen reibungsarm,
spielarm und resonanzarm lesen kann, vermeide ich das Adjektiv "frei".
Aus dem einfachen Grund, weil es das in Zusammenhang mit mechanischen Komponenten
(bis auf wenige Ausnahmen) nicht gibt! Allem Marketinggeschwafel zum Trotz.
Es gibt nur die Möglichkeit, die Faktoren Reibung, Spiel und Resonanzen
so weit wie möglich einzugrenzen.
Dann klappt es auch mit dem Tonarm…
Ich habe mich für einen klassisch kardanisch geführten Drehtonarm
mit Kugellagerung für Horizontal - und Vertikallagerung entschieden. Auch
werden bei dieser Konstruktion keine exotischen Materialien verwendet. Die Option
dafür besteht zwar, aber ich wollte den Tonarm auch nachbausicher gestalten
und dazu gehört auch eine vernünftige Verfügbarkeit von Materialen.
Außerdem ist diese Bauart robuster in der Handhabung und durch die in
diesem Fall gewählten Lager unempfindlicher gegen unbeabsichtigte Verstellung
oder gar Beschädigung.
Zuerst kommt aber die Entscheidung über die Tonarmgeometrie. Ich wollte
auf jeden Fall verschiedene Längen und Bauformen im Rahmen des Konzepts
ausprobieren. So habe ich mich dann entschieden, je einen 10 Zoll und einen
12 Zoll Tonarm mit wahlweise geradem oder gebogenen Tonarmrohr zu bauen.
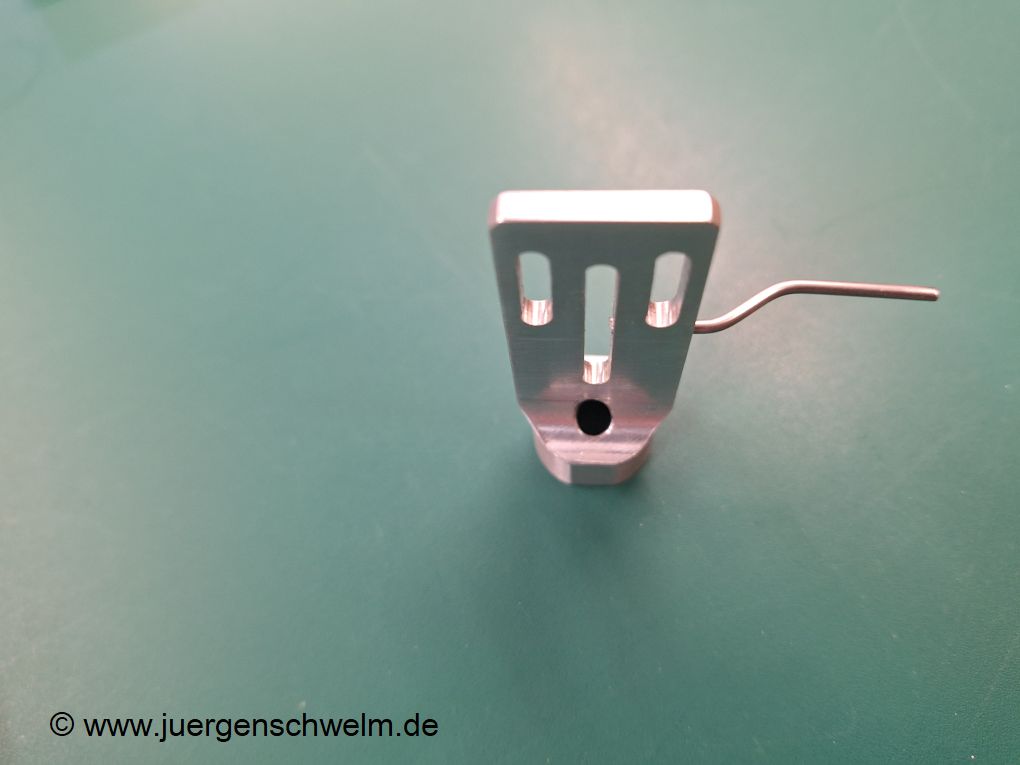
Ebenso sollte eine große Headshell am gebogenen Tonarmrohr und
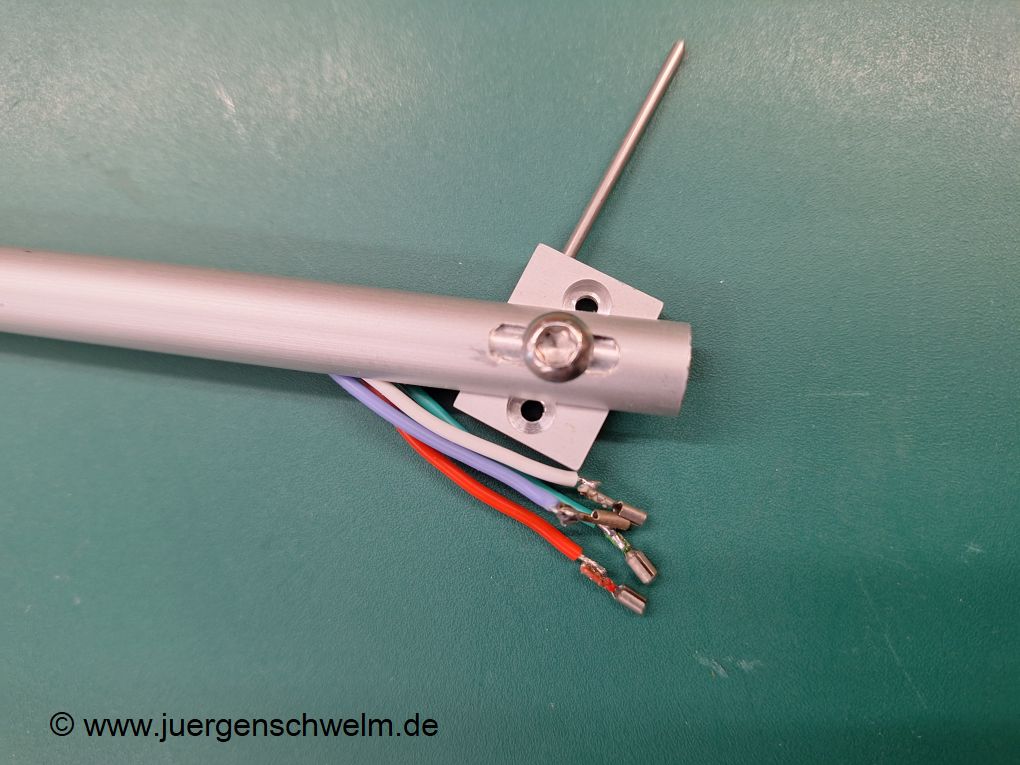
eine Minimalheadshell am geraden
Rohr zum Einsatz kommen.
Die ganze Konstruktion ist somit auf größtmögliche Variabilität
ausgelegt.
Als nächstes kommt die Frage nach Kröpfungswinkel, Überhang und
Nulldurchgängen.
Hierzu gibt es unterschiedliche Berechnungen von Baerwald, Löfgren und
auch Stevenson.
Die mathematischen Grundlagen sind zwar identisch, aber die Gewichtung der verschiedenen
Parameter unterschiedlich.
Und wenn man die Daten der verschiedenen Tonarme https://www.vinylengine.com/tonearm_database.php
vergleicht,
erkennt man, daß jeder Hersteller wieder unterschiedliche Gewichtungen
hinsichtlich der Tonarmgeometrie hat.
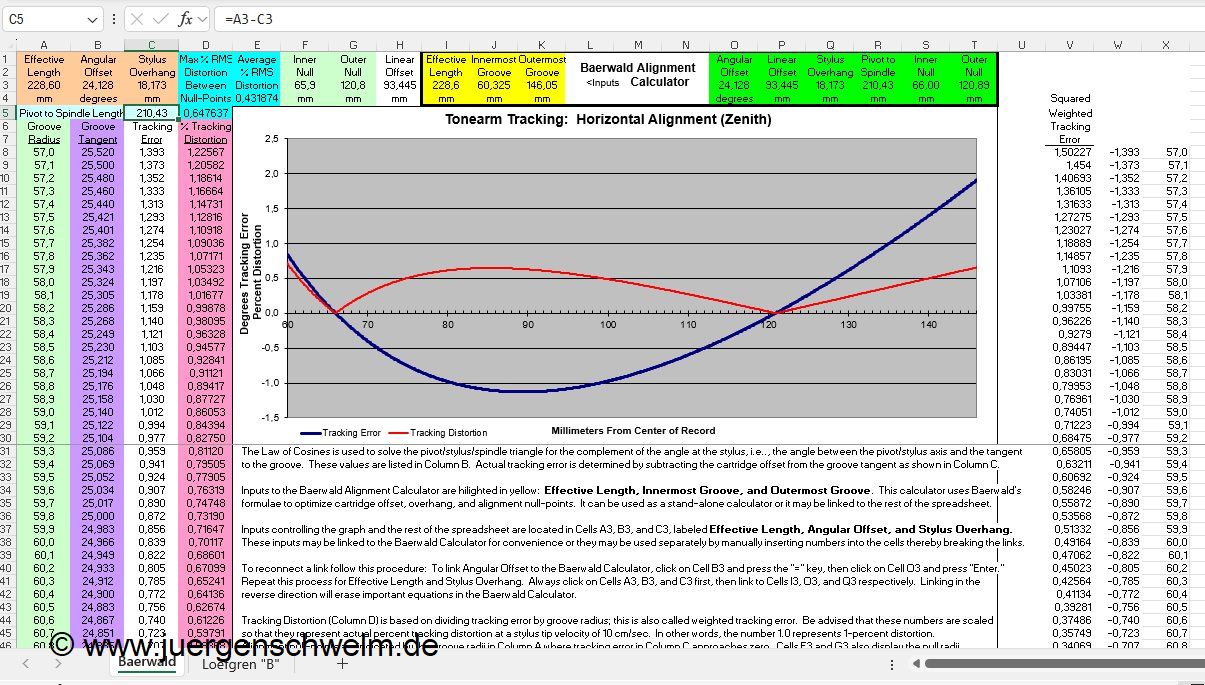
Ich habe meine Tonarm Geometrien nach Löfgren B auf möglichst kleine
Verzerrungswerte auf den inneren Rillen ausgelegt.
Ein Excel Berechnungstool dafür gibt es ebenfalls bei https://www.enjoythemusic.com/freestuff.htm
Jetzt nehmen die Tonarme auch langsam
Gestalt in meinem Kopf an. Zuerst ist ein diffuses Bild vorhanden, welches sich
beim Betrachten anderer Tonarme immer mehr herausschält. Aufmerksamen Betrachtern
fällt wahrscheinlich auf, daß mir das Design des Thorens TP92 Tonarms
sehr gut gefiel.
Anschließend kommt die Suche nach geeigneten Bauteilen (Kugellager) und
evtl. zusätzlichen benötigten Werkzeugen.
Zeichnerische Konzeption
Bei allen komplexeren Konstruktionen, die ich mache, kommt zuerst immer das
sprichwörtliche weiße Blatt Papier zum Einsatz.
In meinem Falle ist das Blatt allerdings schwarz und stellt den Hintergrund
meines 2D CAD-Systems dar.
In diesem Programm werden zuerst die groben gewünschten Abmessungen skizziert.
Passen z.B. alle Lagerkugeln in das Horizontallager hinein oder gibt es Platzprobleme?
Reicht der Hub des Tonarmlifts aus? In welcher Höhe sollen die Vertikallager
sitzen, wo das Gegengewicht?
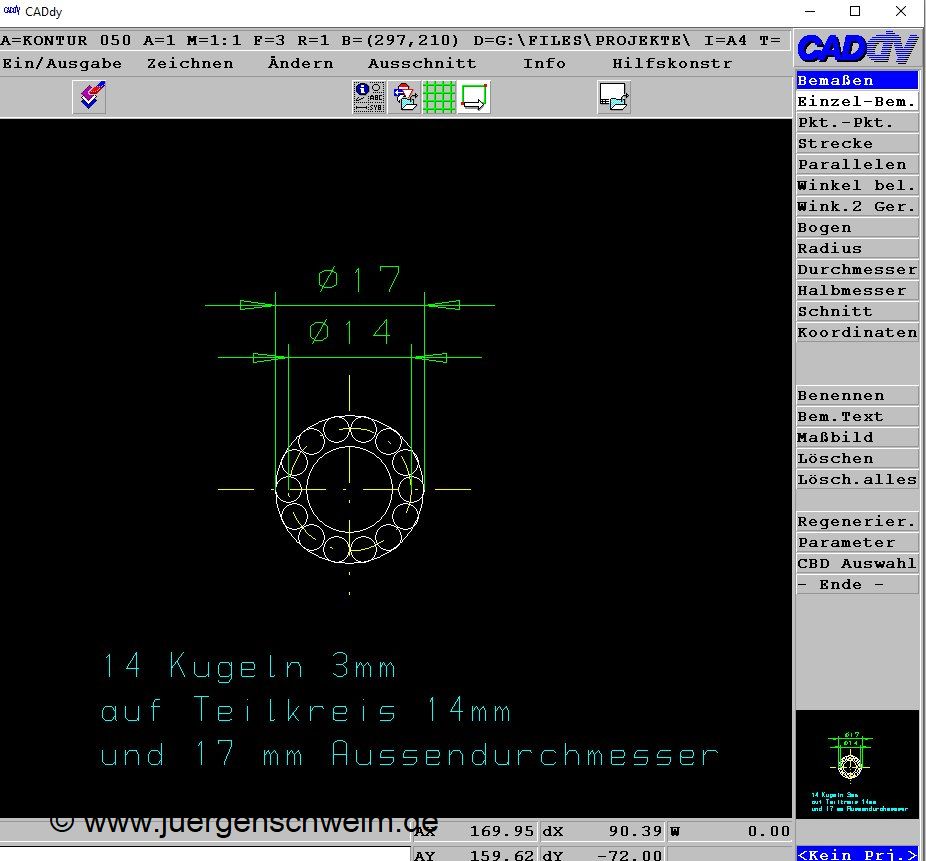
Hier werden auch grundsätzliche Festlegungen getroffen. So soll das Vertikallager in Höhe der Nadelspitze liegen und das Gegengewicht ebenso. Außerdem soll das Gegengewicht fest am Tonarm befestigt sein, eine elastische Verbindung bringt meiner Ansicht nach keine Dämpfung in die Konstruktion, sondern eher zusätzlich parasitäre Schwingungen durch die Eigenresonanz der Gewichtsmasse mit der elastischen Aufhängung. Um wirklich präzise eine auslöschende Gegenschwingung zu der gewählten Tonabnehmer/Tonarmkombination zu generieren, bräuchte es eine Menge Messtechnik, die der Anwender ohnehin nicht hat. Und das müsste auch für jeden neuen Tonabnehmer wegen der unterschiedlichen Gewichte und der anderen Nadelnachgiebigkeit neu eingestellt werden.
Anschließend wird die Konstruktion im 3D CAD-System ausgearbeitet.
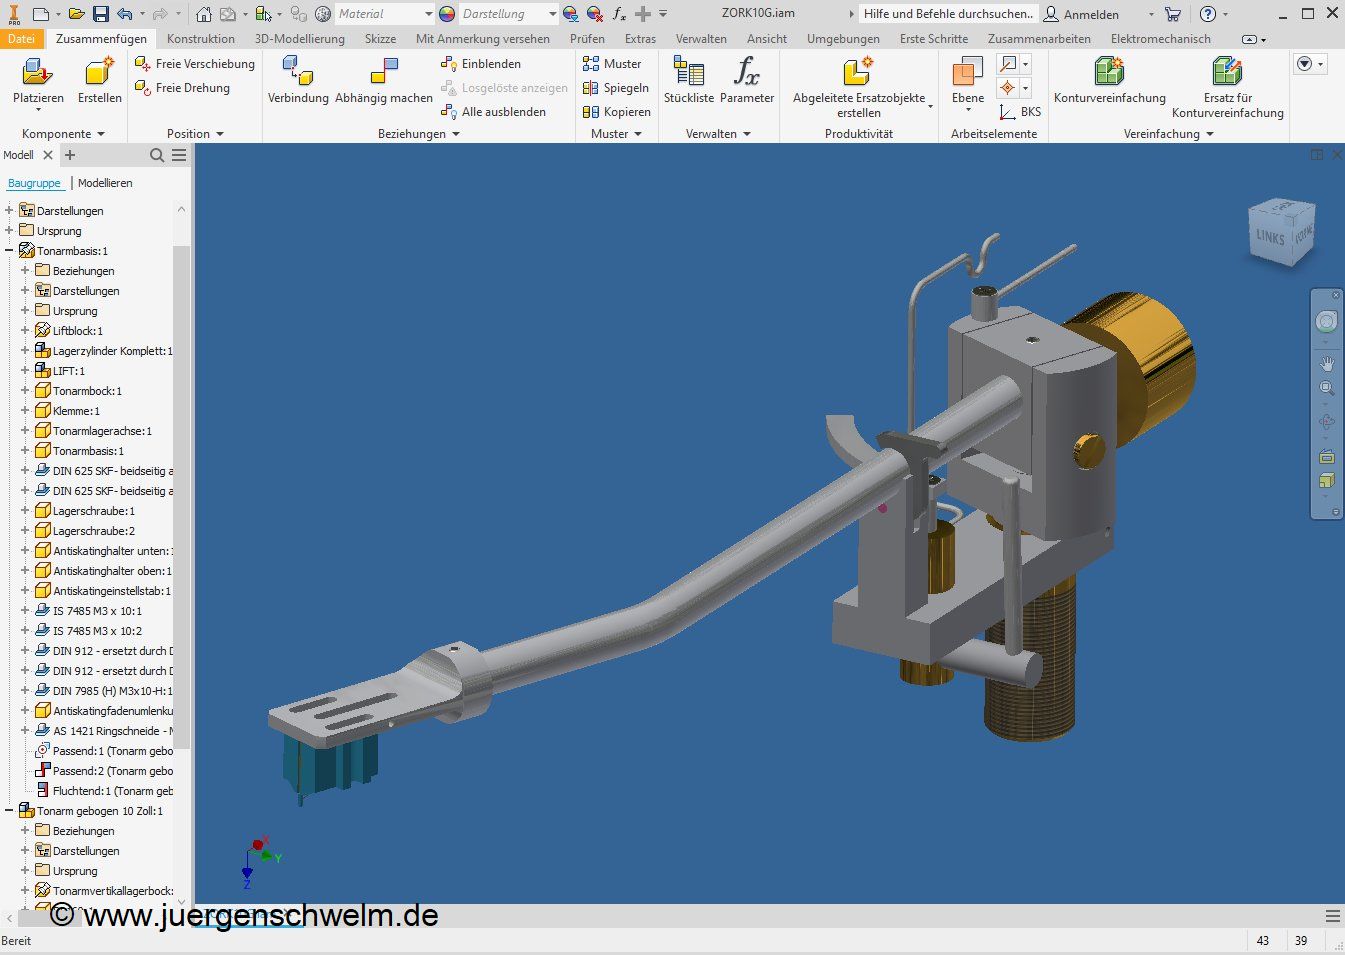
Solch eine Software hat mehrere Vorteile.
So lassen sich leicht Kollisionen der einzelnen Bauteile erkennen und bereits
auch die Gewichte der Einzelbauteile optimieren, welche man sonst nur durch
Anfertigung und nachfolgendes Wiegen oder durch komplizierte Eigenberechnungen
ermitteln kann. Zudem ähnelt die Konstruktion in 3D ja auch dem späteren
Fertigungsprozess - man nimmt eine einfache Basisform und versieht diese mit
Bohrungen, Radien oder Ausnehmungen (Taschen). Hier lassen sich schon erste
fertigungstechnische Fallen entschärfen oder auch konstruktive Verbesserungen
verwirklichen. Und das, ohne ein Stück Material zu verbrauchen. Aber keine
Angst - eine Konstruktion ist niemals so perfekt, dass es nicht doch noch zu
Änderungen kommt. Manche fallen nur später auf. 
Die Antiskatingeinrichtung wollte ich erst als magnetisches Antiskating ausführen,
wie es bei vielen kommerziellen Tonarmen auch vorhanden ist. Es zeigte sich
aber, dass man dafür wirklich viel experimentieren und außerdem Zugriff
auf Magnete mit ganz genau festgelegten Eigenschaften haben muss. Das lässt
sich aber wirklich nicht einfach realisieren, die käuflichen Magnete bei
verschiedenen Versendern lassen sich bestenfalls nach Geometrien aussuchen,
aber nicht nach technischen Daten. Und Magnethersteller liefern Kleinmengen
als Sonderanfertigung auch nicht. So wurde es dann eine klassische Lösung
mit Faden und Antiskatinggewicht.
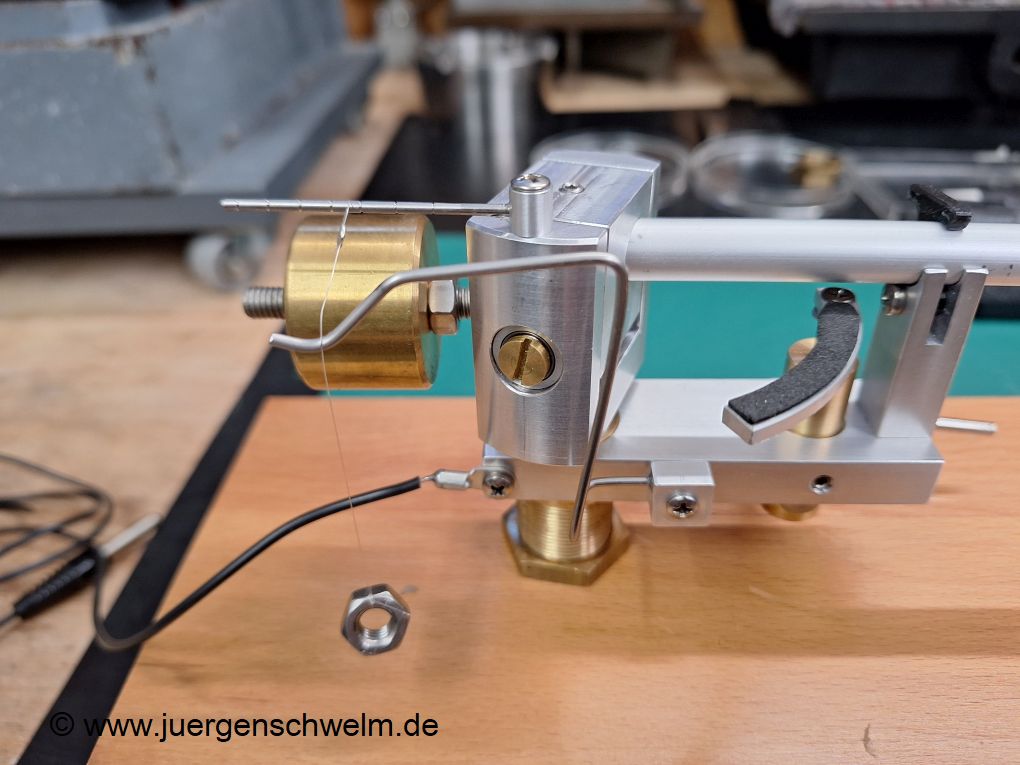
Diese lässt auch genug Möglichkeiten
zum Ausprobieren und Optimieren.
Das Antiskatinggewicht habe als Maschinenbauer natürlich passend gewählt!

In diesem Stadium macht man sich auch Gedanken um die Fertigungsmöglichkeiten.
Auch wenn ich eine gut ausgestattete Werkstatt besitze, lassen sich nicht alle
Fertigungstechnologien realisieren. Es ist also mehr als sinnvoll, die Ressourcen
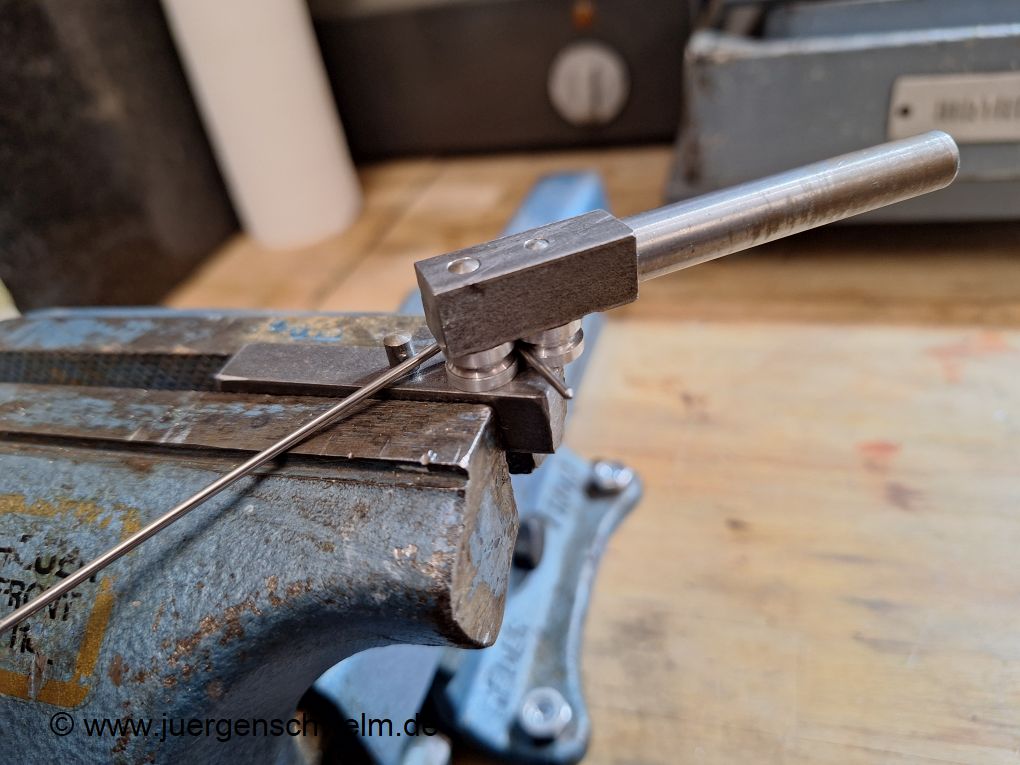
immer im Hinterkopf zu halten. Zum Teil habe ich mir später auch kleine
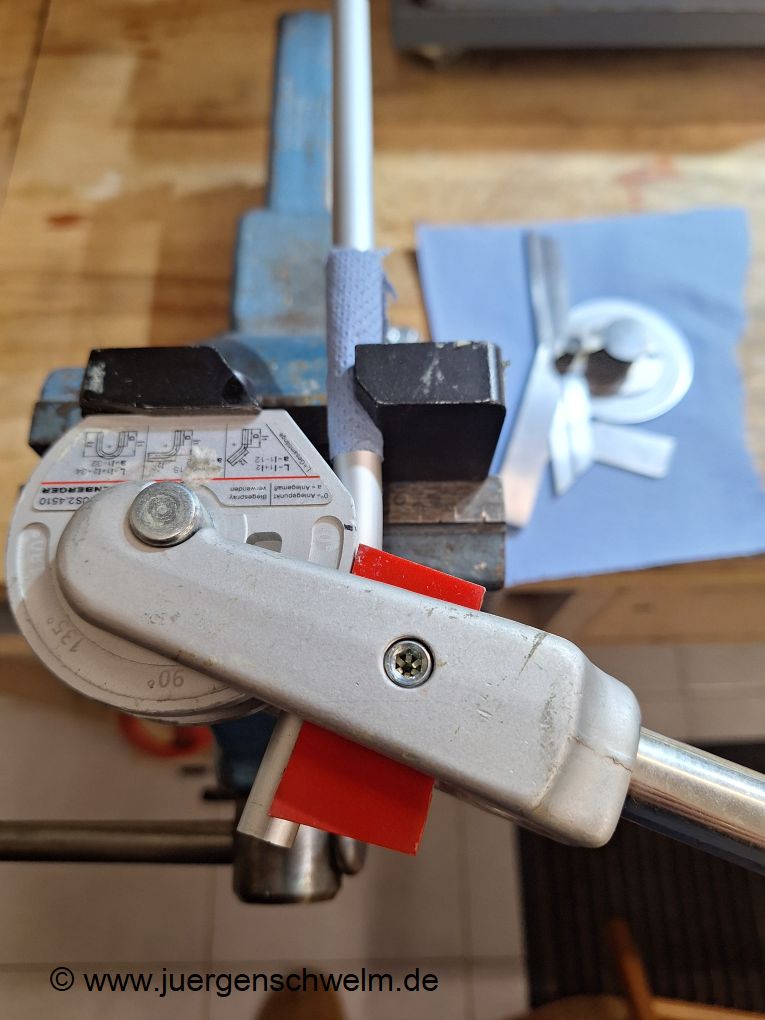
Hilfsvorrichtungen anfertigen müssen, unter anderem auch für das Biegen
der Antiskatingdrähte.
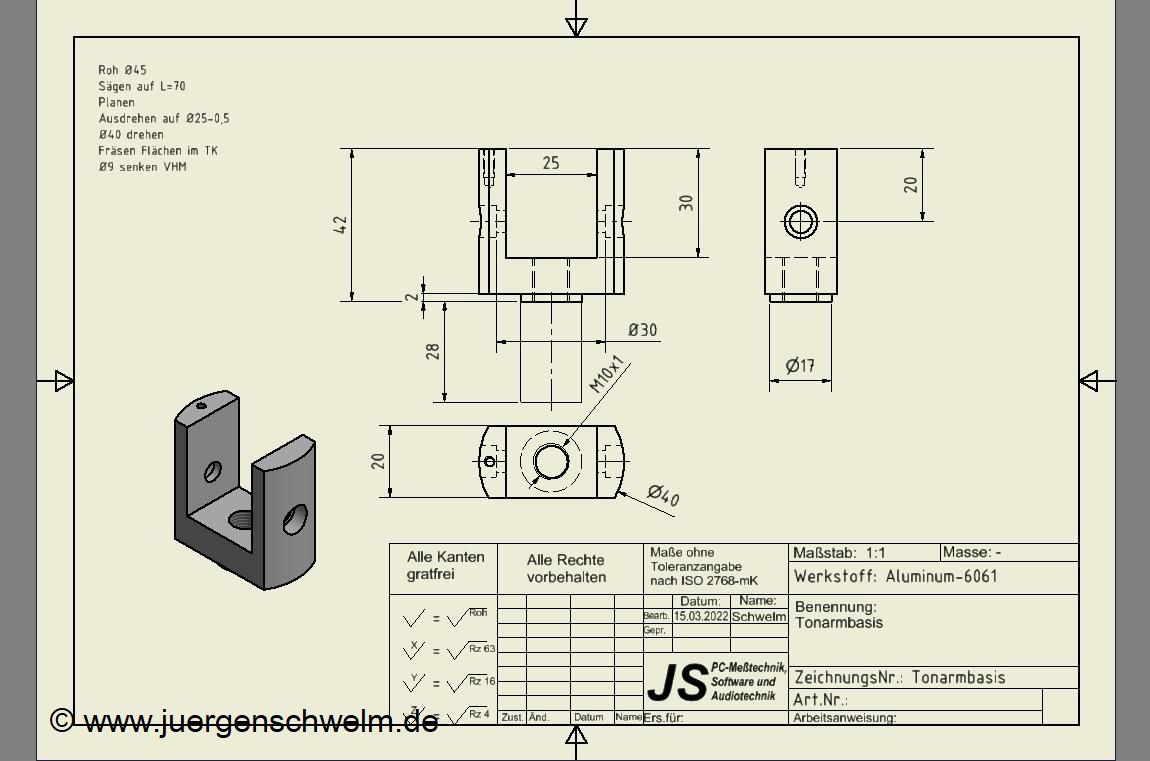
Zum Schluss der 3D Konstruktion werden dann ganz klassische 2D Zeichnungen angefertigt und ausgedruckt. Allen modernen Techniken wie 3D Druck oder CNC-Maschinen zum Trotz - an der Maschine braucht man häufig noch das klassische Papier.
Mechanische Fertigung
Über die verschiedenen Fertigungsverfahren wie Drehen, Fräsen und
Bohren zu schreiben, wäre Eulen nach Athen zu tragen. Viel wichtiger ist
in diesem Fall das Vorgehen beim Abarbeiten der einzelnen Arbeitsschritte. Es
ist eminent wichtig, dass alle Bearbeitungsachsen für Lagersitze, Kröpfungswinkel
und Biegewinkel (z.B. Tonarmrohr) korrekt miteinander fluchten bzw. genau eingehalten
werden.
So verwundert es nicht, dass ein Großteil der Werkstattarbeitszeit auf
die sogenannte Rüstzeit, also das Einrichten der Werkzeuge und Spannmittel
und das Ausrichten der Werkstücke entfällt.
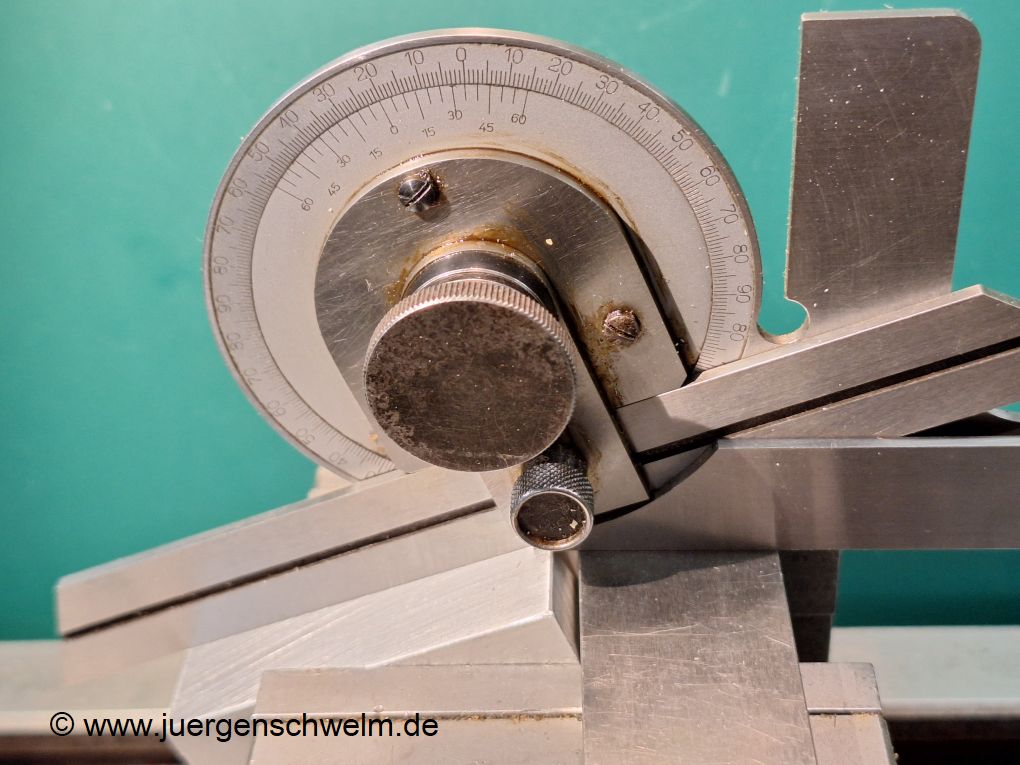
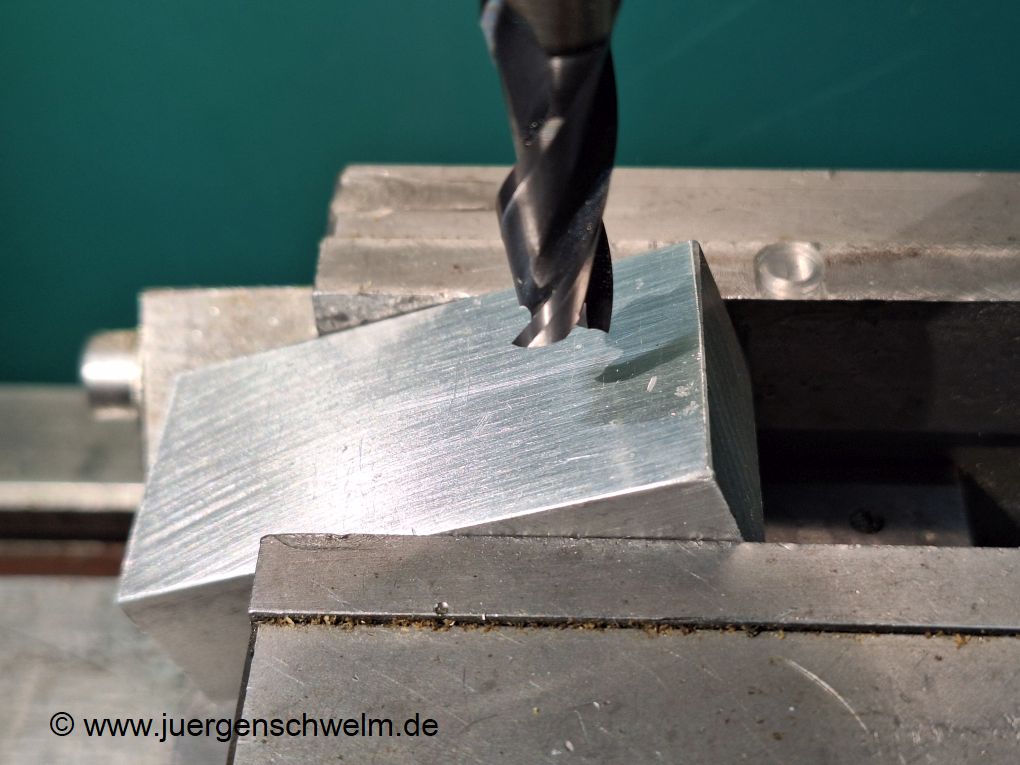
Als Beispiel kann man hier den Tonarmlagerblock
nennen, in dem die Aufnahmebohrungen für das Tonarmrohr exakt im gleichen
Winkel wie die Tonarm- bzw. Headshellkröpfung angebracht werden müssen,
z.B. 17,3° für den 12 Zoll Tonarm.
Das ist schon eine diffizile Arbeit. Es gibt auch viele Tonarme, die an dieser
Stelle einfach nur eine gerade Bohrung haben.
Aber dadurch beschreibt die Nadel vorn am Tonarm bei einem Höhenschlag
der Platte ein leichtes Taumeln (Drehbewegung) um den Nadelazimuth herum.
Bei der Wichtigkeit, die der Nadelazimuth in der Wiedergabe hat, kann man diese
einfache Lösung eigentlich als nicht sinnvoll ansehen, oder?
Bevor es nach der Fertigung aber
an den ersten Zusammenbau geht, müssen an den Lagern noch einige vorbereitende
Arbeiten ausgeführt werden. Für die Vertikallagerung verwende ich
handelsübliche Rillenkugellager 684ZZ nach ABEC5. Weil aber diese Kugellager
üblicherweise auch für hohe Drehzahlen konzipiert sind, ist die Schmiermittelfüllung
auch darauf ausgelegt und bei Raumtemperatur entsprechend hochviskos. Da aber
in diesem Anwendungsfall weder hohe Drehzahlen noch hohe Temperaturen auftreten,
ist eine Schmierung mit niedrigviskosem Schmiermittel sinnvoll. Zu diesem Zweck
lasse ich die Lager erst 30 Minuten mit ca. 3000 1/min einlaufen und wasche
anschließend den Schmierstoff direkt in einem Ultraschallbad mit Aceton
aus.
Anschließend werden die Lager unter einer Vacuumglocke mit dem neuen Öl
getränkt.
Es zeichnet sich durch niedrige Viskosität und Harzfreiheit aus.
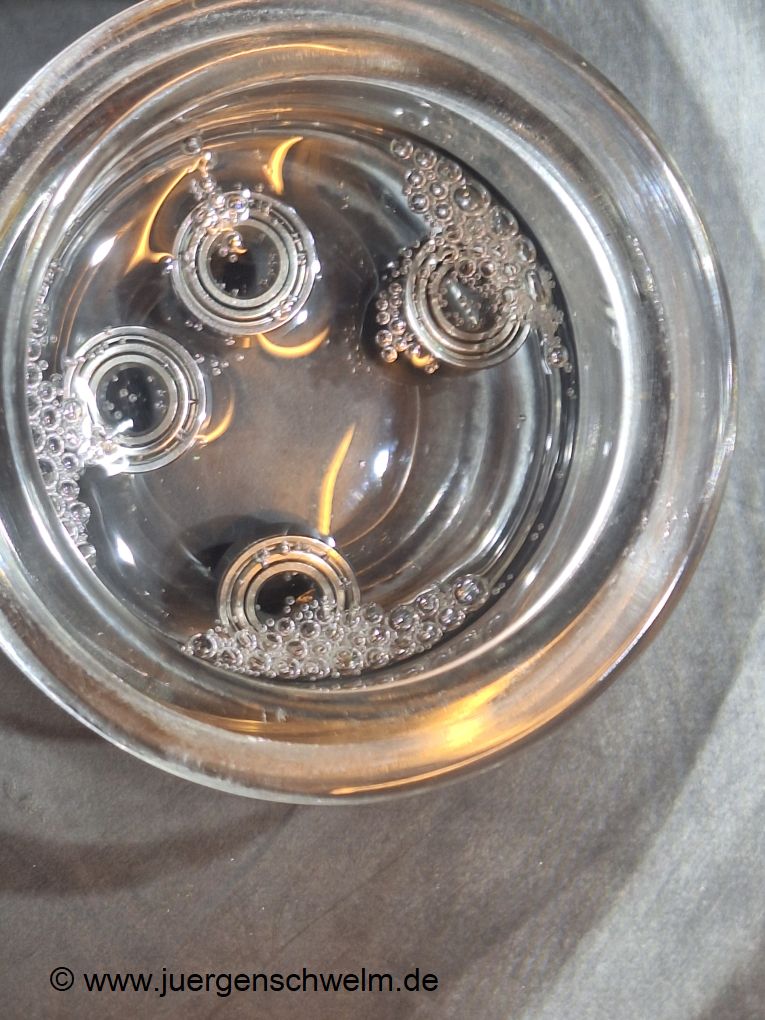
Dieses Öl wird später auch für das Horizontallager verwendet.
Das Horizontallager wird nicht mit normalen Rillenkugellagern ausgerüstet,
sondern mit jeweils vierzehn einzelnen 3mm Kugeln, die oben und unten in einen
Messinglagersitz eingesetzt werden. Dieser ist feinfühlig über ein
Feingewinde an den Gegenlagerkegeln einstellbar.
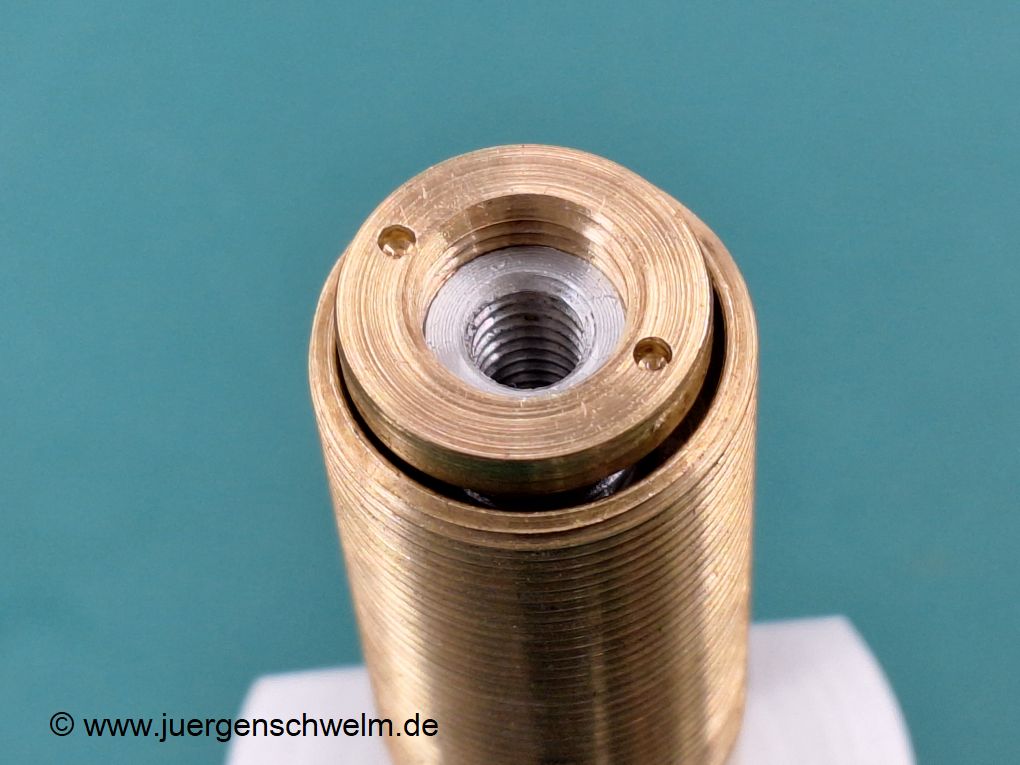
Die Ausführung mit losen Kugeln wurde hier gewählt, weil normale Lager in dieser Größe durch den integrierten Kugelkäfig höhere Reibungsverluste aufweisen. Auch hier wird die Tonarmbasis mit den Lagern erst zusammengebaut, dann lasse ich die Lagerstellen einige Zeit an der Drehmaschine einlaufen.
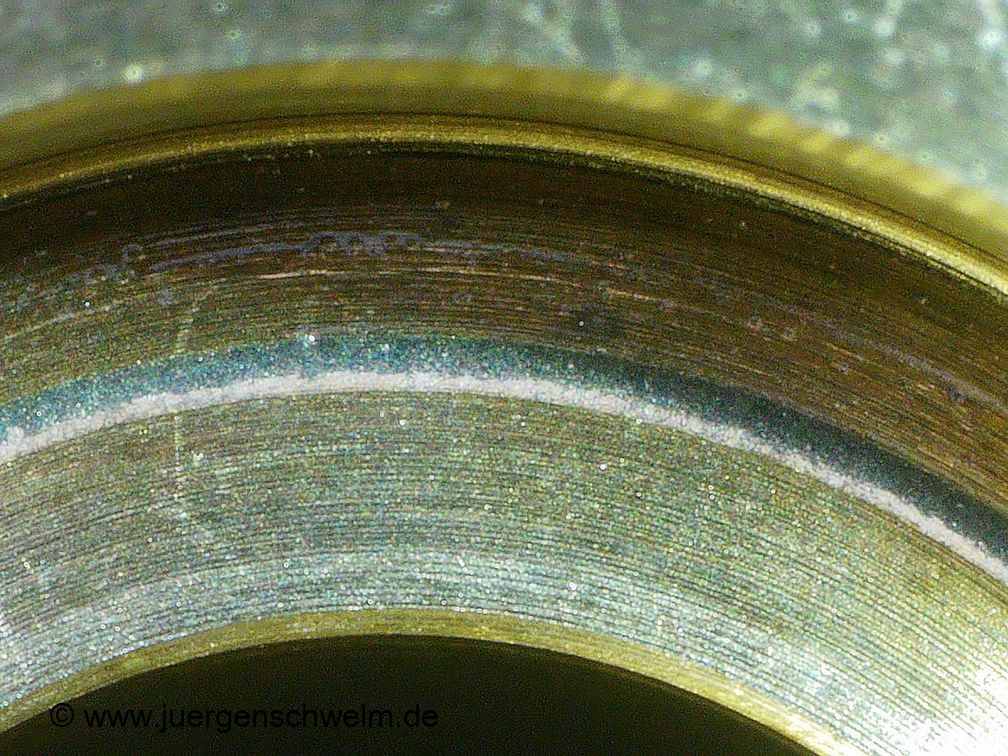
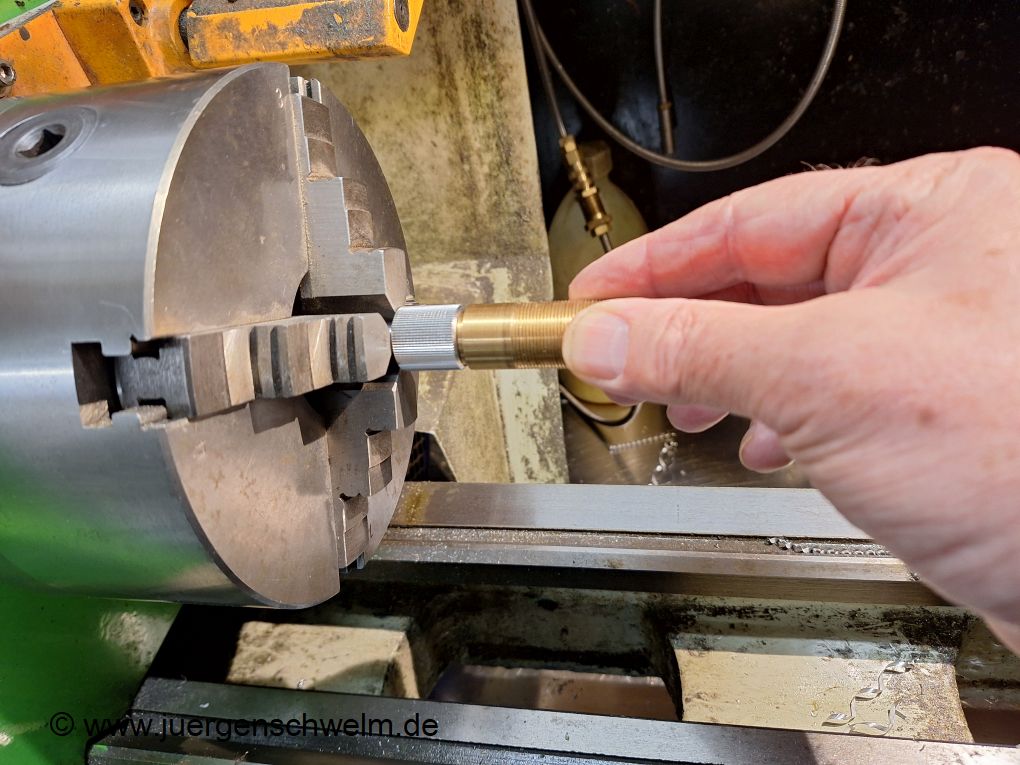
Anschließend wird alles demontiert, gereinigt und für den späteren Komplettzusammenbau beiseite gelegt.
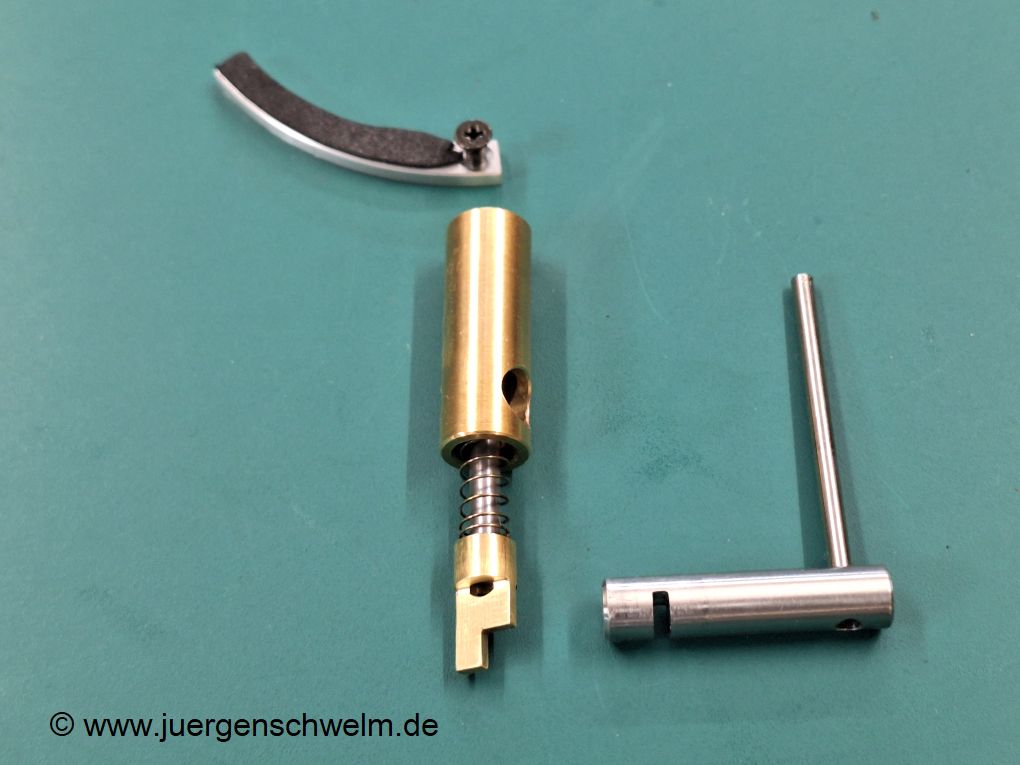
Auch den Tonarmlift habe ich selbst
gebaut - dieses Teil ist eigentlich viel simpler als es die Beschreibungen im
Internet oder Prospekten (hydraulischer Lift) weismachen wollen. Im Prinzip
ein einfacher Kolben mit einer Feder und Fettfüllung und einer einfachen
Kontur am unteren Ende für die Lifthebelkinematik.Allerdings ist ein hochviskoses
Silikonfett mit ca. 300000-500000 cSt nötig. Dieses bekommt man extram
teuer bei Ebay oder sehr viel günstiger bei Wacker Chemie.
Das Geld, was für käufliche
Tonarmlifte aufgerufen wird, investiere ich lieber in Schallplatten. Ich will
aber nicht verschweigen, dass ich hier doch ein bisschen ändern musste,
bis es zufriedenstellend funktionierte.
Manchmal denkt man komplizierter, als es tatsächlich nötig ist.
Zusammenbau
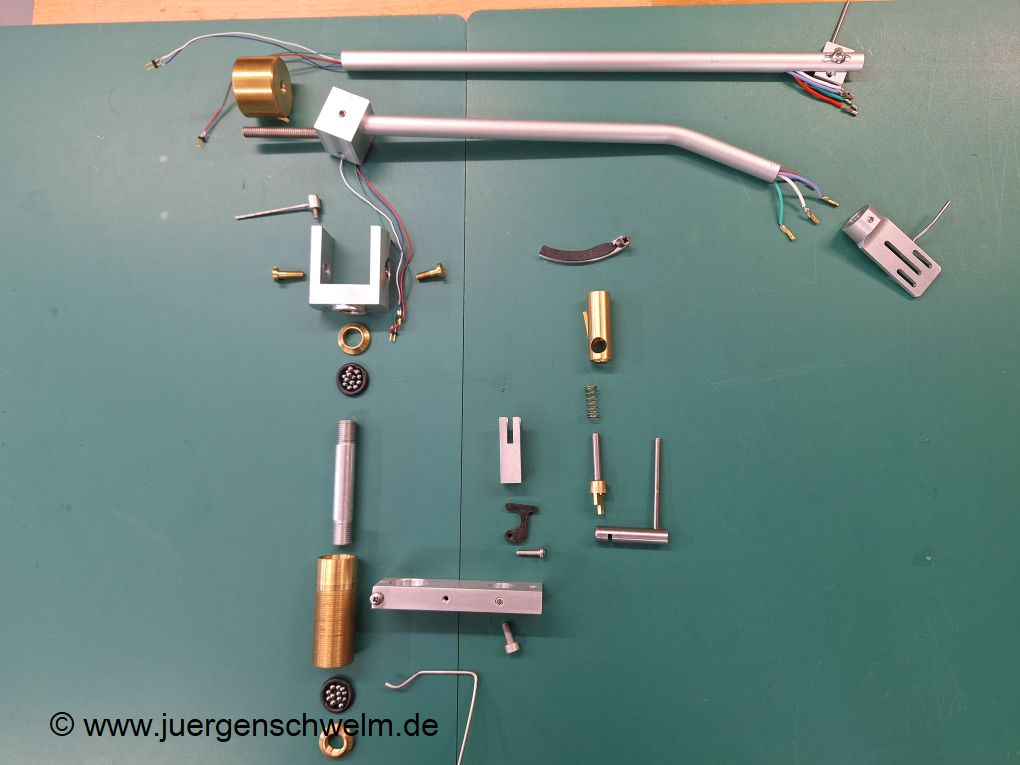
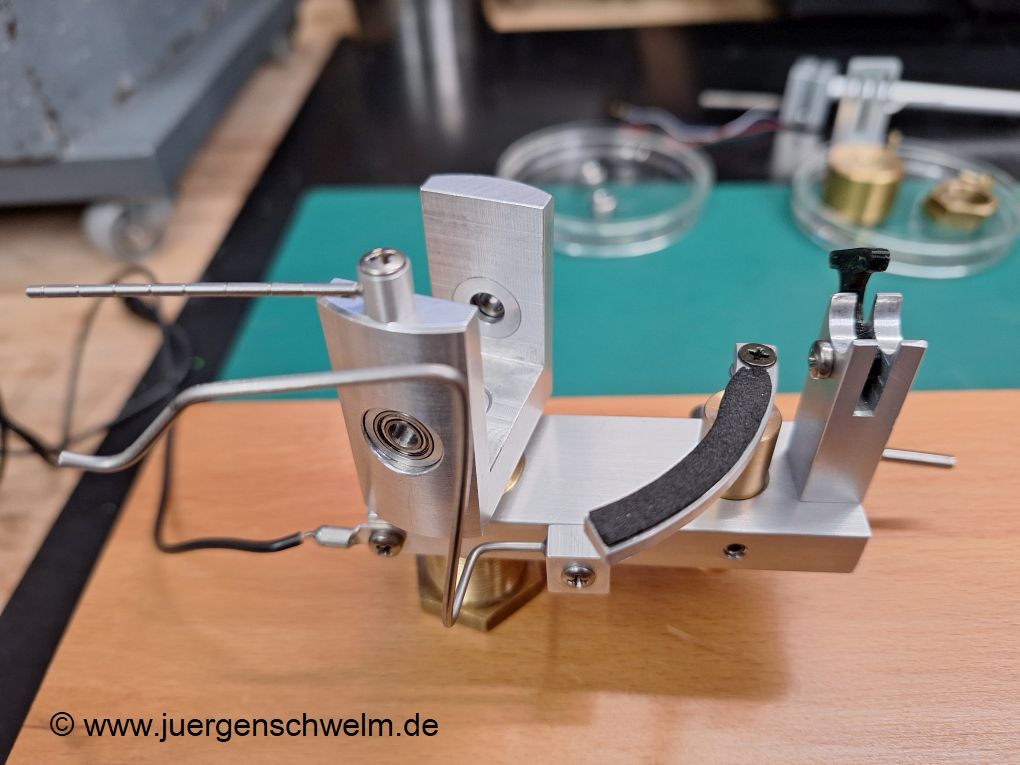
Der Zusammenbau der Tonarme ist relativ einfach, aber trotzdem aufregend. Zum
ersten Mal nimmt hier das Endprodukt seine Gestalt an. Zuerst wird die Tonarmbasis
mit der Tonarmlagerachse verschraubt und anschließend mit den der Tonarmlagerhülse
und den Lagerkugeln komplettiert. Nun wird diese Einheit zusammen mit dem kompletten
Tonarmlift und dem Tonarmlagerbock an den Tonarmträger geschraubt. Die
Anbauteile für die Antiskatingeinrichtung komplettieren die Basiseinheit.
An den Tonarm wird nun der Tonarmvertikallagerbock
geschraubt, auch der Gewindebolzen für das Gegengewicht wird eingeschraubt
und mit Gewindekleber gesichert. Bei der Tonarmverkabelung habe ich zuerst Litzen
mit etwas größerem Querschnitt und Silikonisolierung verwendet, diese
waren aber trotz allem noch zu unflexibel an der Tonarmbasis. Ich habe dann
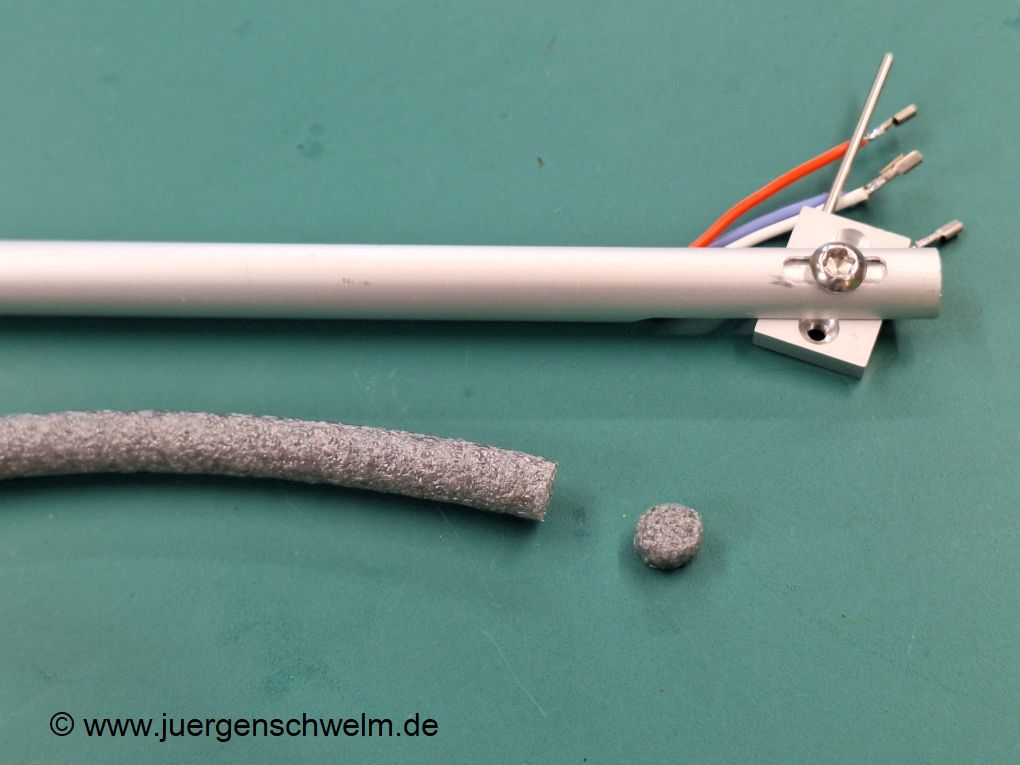
später normale sehr dünne Tonarmlitzen verwendet. Zum Schluss, noch
vor der Montage der Headshell wurde dann ein Schaumstoff in das Tonarmrohr eingezogen,
um Resonanzen des Rohres zu dämpfen. Es handelt sich dabei um einen Schaumstoff,
der normalerweise in speziellen Industrieanwendungen für hohe Temperaturen
zum Einsatz kommt. Vorteile: Kein Weichmacher, der nach einigen Jahren ausgast
und den Schaumstoff verhärtet. Leicht ist er ohnehin.
Anschließend werden Tonarmrohr und Tonarmbasis verheiratet. Im Gegensatz zu manchen anderen Konstruktionen werden bei meinem Tonarm keine Distanzbuchsen zwischen Lager und Tonarmvertikallagerbock eingesetzt, sondern der Tonarm wird allein durch eigens angefertigte Passschrauben mittig in der Tonarmbasis zentriert.
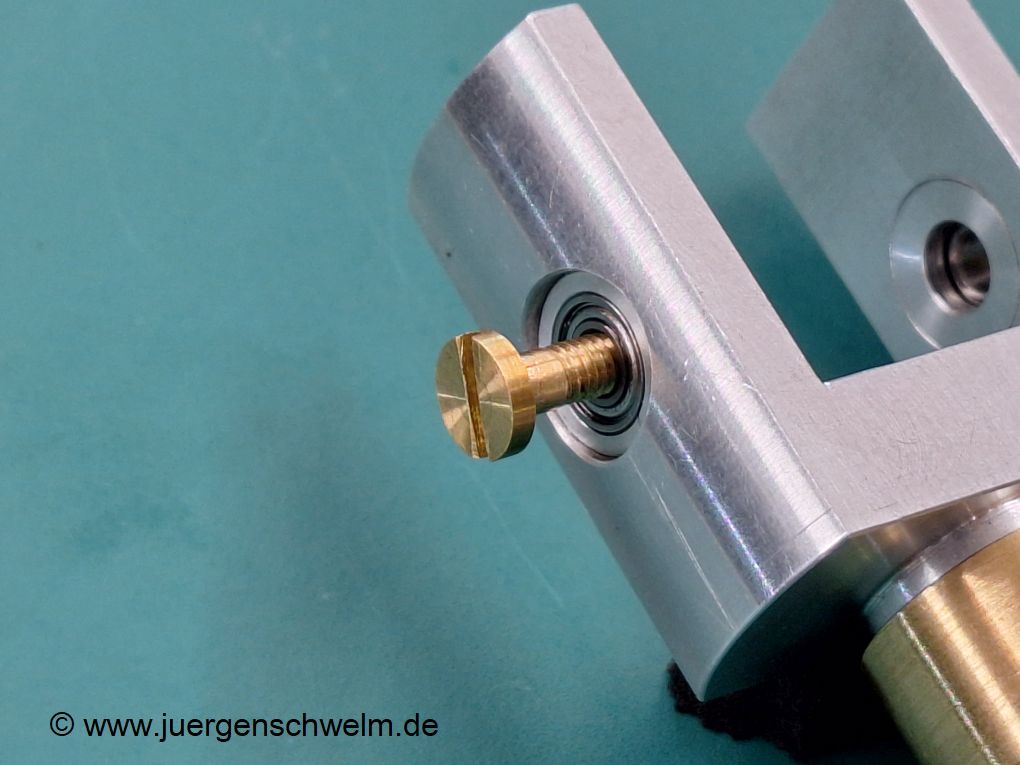
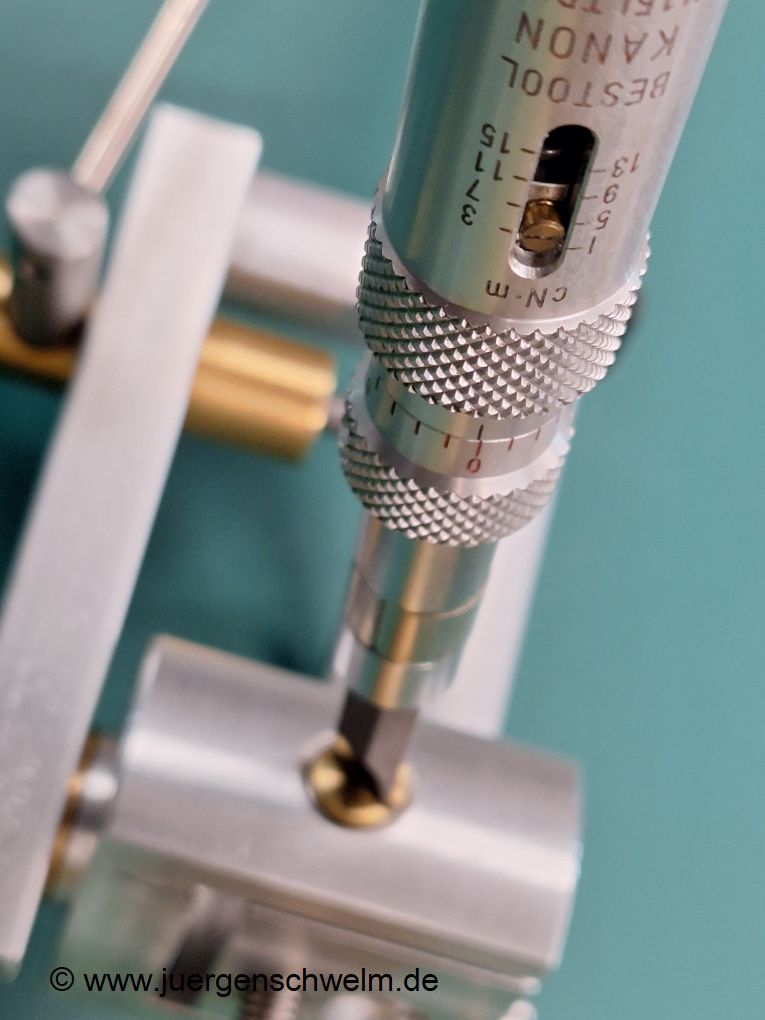
Das Lagerspiel wird ebenfalls durch die mit einem Drehmoment von 2cNm von beiden Seiten angezogenen Passschrauben minimiert. Dieser Wert wurde experimentell ermittelt, er hat sich auch als optimal erwiesen. Der Nachteil dieser Konstruktion soll nicht verschwiegen werden: Es ist zwar die denkbar genaueste Methode, um das Spiel des Lagers einzustellen, aber es braucht dazu einen sehr genauen (und teuren) Drehmomentschraubendreher.
Jetzt kann man auch die Parallelität von Tonarmbasis und Headshell voreinstellen.
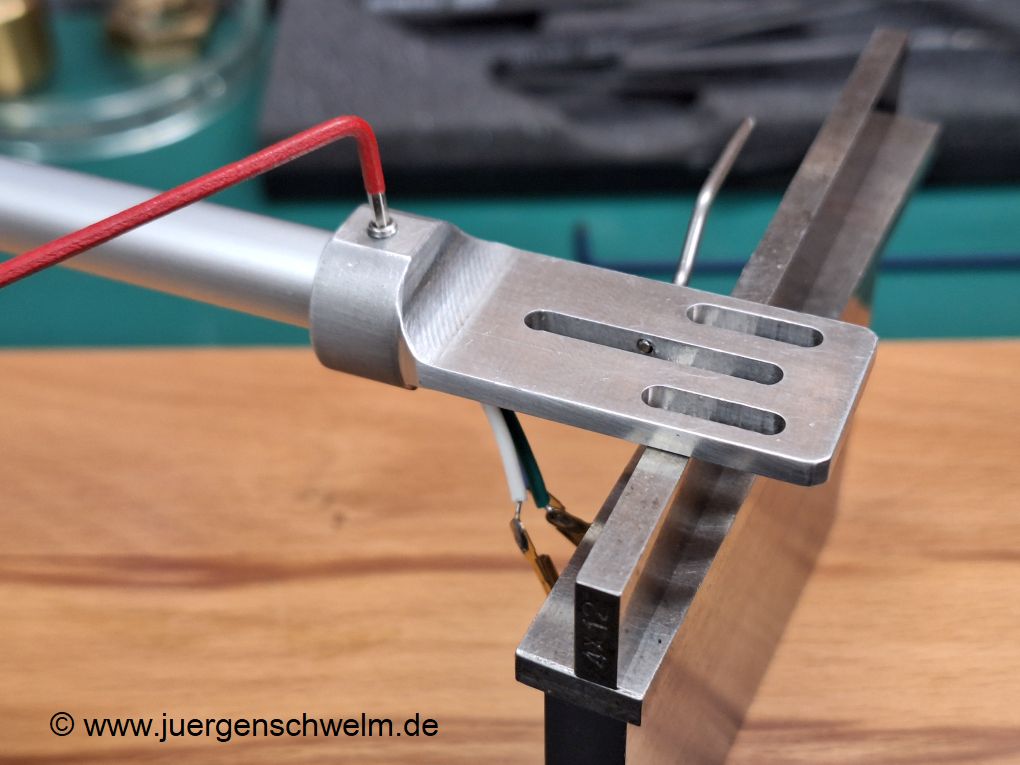
Später muss man das ohnehin mit dem jeweiligen System überprüft werden. Über die Klemmschrauben an der Tonarmbasis und an der Headshell geht das recht einfach und schnell. Die Anschlusslitzen habe ich erst einmal einfach unten an der Tonarmlagerhülse herausgeführt und mit zwei Cinchbuchsen, die einem kleinen Trägerwinkel befestigt sind, verbunden.
Und damit sind die Tonarme schon fertig montiert.
Ich habe bei diesem Tonarm auf eine einfach zu handhabende Höhenverstellung
verzichtet. Die Tonarmhöhe wird einfach über die beiden Befestigungsmuttern
eingestellt. Da ich nicht alle 2 Tage neue Abtastsystem an die Arme schraube,
kann ich mit dieser Einschränkung gut leben. Vielleicht modifiziere ich
die Tonarmbasis später noch einmal.
Einige Messungen
Bevor die Tonarme aber auf den zugewiesenen Plätzen am Plattenspieler montiert
werden konnten, habe ich die effektive Tonarmmasse ermittelt. Auf die klassische
Weise mit einer weichen Zugfeder, in die die Headshell des Tonarms eingehängt
wurde und anschließend zum Schwingen angeregt wurde. Dann wurden die Schwingungen
5 Sekunden lang gezählt und das gleiche wurde dann mit verschiedenen Gewichten
an der Feder wiederholt. Ergab sich bei einem Gewicht die gleiche Schwingfrequenz,
hatte man ein Maß für die effektive Tonarmmasse.
Beide Tonarme, der 10 Zoll mit großer Headshell (schwerer) und der 12
Zoll mit kleiner Headshell (leichter) kommen jeweils auf 14 Gramm effektive
Masse.
Zusammen mit einem Audio Technika VM95E Tonabnehmer ergibt sich bei beiden Tonarmen
eine Tonarm-Tonabnehmer Resonanzfrequenz von ca. 10 Hz.
Ich würde von einer Punktlandung sprechen.
Fazit
Die Konstruktion und der Bau der Tonarme haben mir großen Spaß gemacht.
Natürlich war es viel Arbeit, aber wenn das Ergebnis hinter nicht nur funktioniert,
sondern auch befriedigt, hat es sich gelohnt.
So konnten direkt beim allerersten Probehören mit dem Testsystem AT VM95E
sofort und deutlich die Unterschiede zwischen einem normalen Nadelträger
und dem Raumnadelsystem herausgehört
werden. Auch beim späteren Einbau anderer Systeme konnten Unterschiede
und Verbesserungen deutlich wahrgenommen werden.
Die Tonarme machen also genau das, was sie sollen, nämlich den Tonabnehmer
zuverlässig und rückwirkungsfrei führen.
Der 12 Zoll ZORK Tonarm führt mittlerweile ein Ortofon MC C-X40
zur vollsten Zufriedenheit.
Jetzt zu der Frage, die sich vielleicht einige Leute stellen. Was würde
denn so ein Tonarm kosten?
Ehrliche Antwort: Keine Ahnung!
Das Material ist kostenmäßig
vernachlässigbar - mit allen Teilen kommt man mit 50-100 Euro aus, es sei
denn, man will handgedrillte Tonarmlitzen aus bei Vollmond besprochenem Silber
einbauen. Der Hauptkostenfaktor ist die Arbeit, aber da die ganze Geschichte
ein "Work in Progress" war, kann ich keine genaue Arbeitsstundenanzahl
nennen. Dazu müsste ich nochmals die ganzen Teile nach den jetzt endgültigen
Unterlagen fertigen und zusammenbauen. Vielleicht mache ich das auch mal, und
vielleicht gibt es dann auch Interessierte dafür.
Das Finish dürfte aktuell auch nicht jeden ansprechen, manche mögen
es ja poliert oder gepulvert,
ich selbst mag mehr die "Maschinenbauanmutung".
Ein weiterer Kostenfaktor ist auch die nötige Werkstattausrüstung.
Eine Drehmaschine und eine Fräsmaschine müssen schon vorhanden sein.
Ebenso die notwendigen Spann - und Bearbeitungswerkzeuge.
Gute Messmittel gehören auch dazu, und ich meine jetzt nicht die Baumarktmeßschieber.
Die Ausrüstung muss nicht zwingend sehr teuer sein, mittlerweile bekommt
man gute Maschinen für die Hobbywerkstatt wesentlich günstiger als
früher. Mit dem ganzen notwendigen Zubehör in guter Qualität
bewegt man sich aber ganz schnell im hohen vierstelligen Preisbereich.
Es bringt aber alles nichts, wenn man sich nicht gut mit der Metallbearbeitung
auskennt. Wie bei allen "Gewerken" sollte man schon wissen, was man
kann und was man tut, sonst können gerade im Umgang mit Maschinen schlimme
Dinge passieren.
Das ist jetzt keine hohle Phrase, ich habe selbst miterlebt, dass auch erfahrene
Dreher mal Fehler machen können, die schwere Verletzungen nach sich ziehen!
Aber es muss ja nicht immer so aufwendig sein, Jochen Soppa hat auf seiner Seite
http://www.schiller-phono.de/de/tonarm-diy
(leider nur noch im Webarchiv) gute Beispiele dafür, wie man Tonarme
und Plattenspieler auch mit ganz einfachen Mitteln selbst bauen kann. Sehr lesenswert!
Zum Schluss noch einige Fotos
der Einsatzorte..
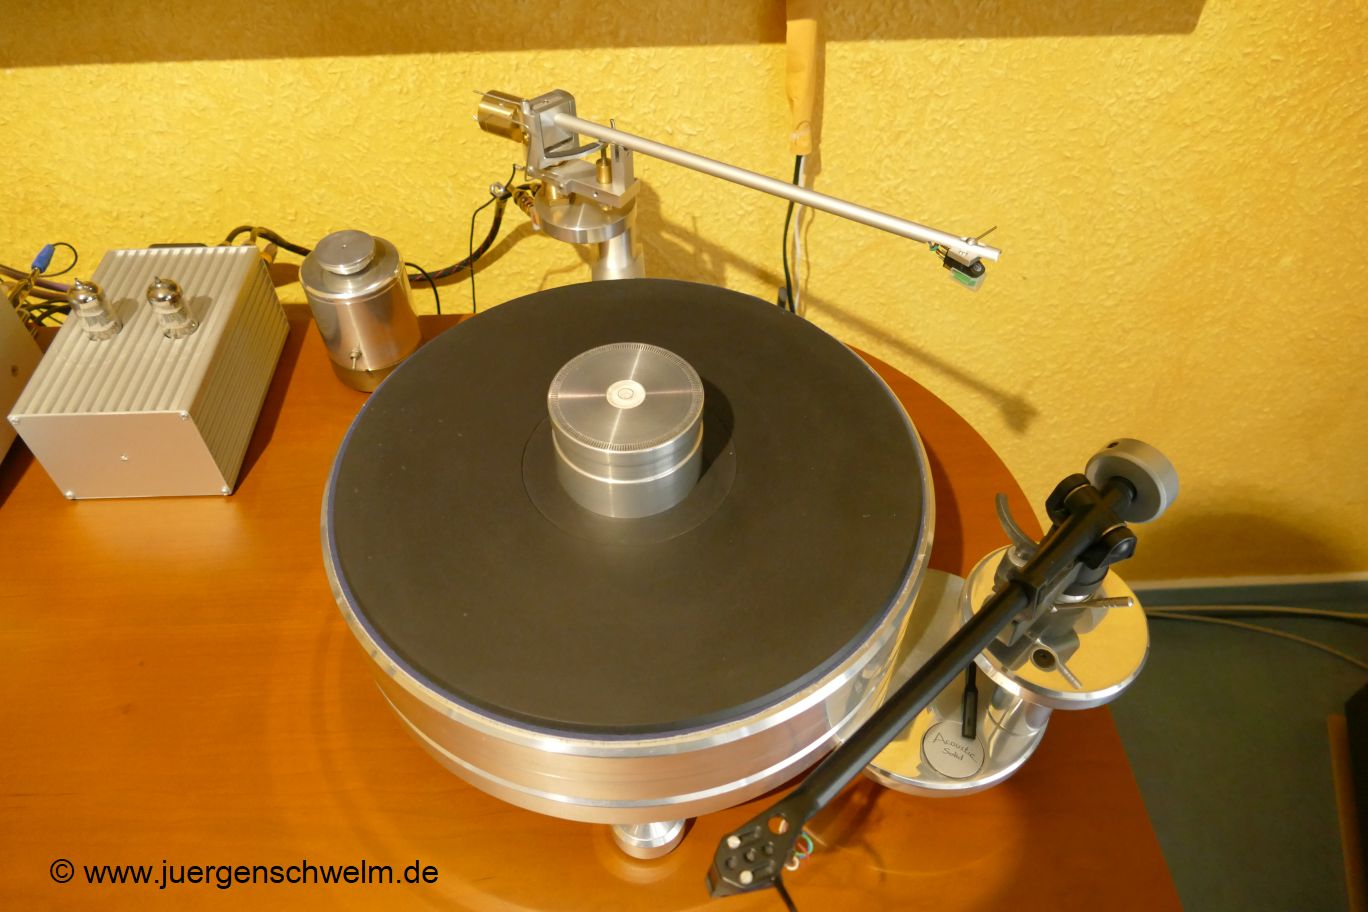
Acoustic Solid Maschine Small mit ZORK 12S geradem Tonarm
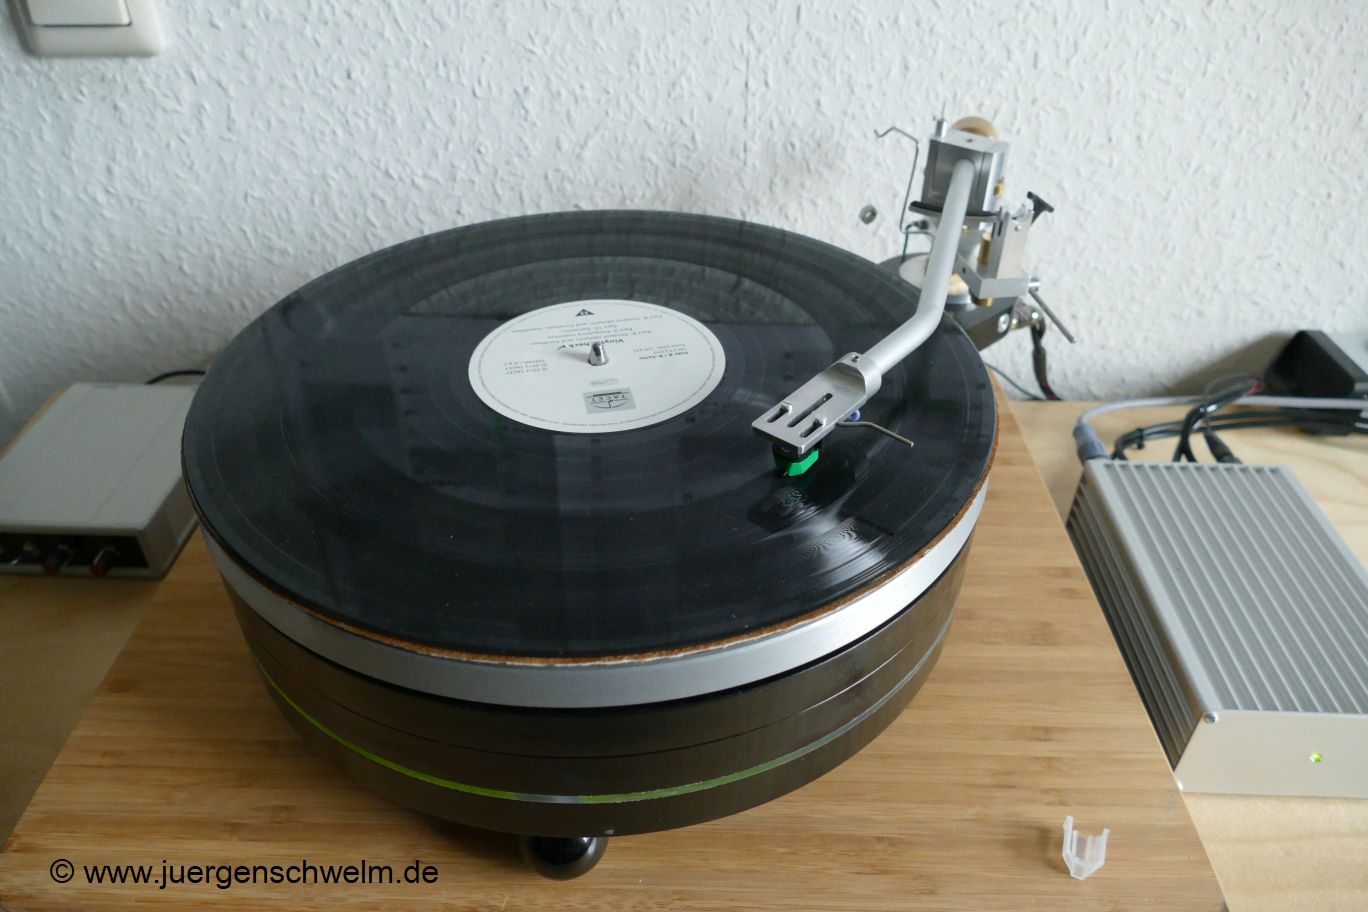
Selbstbauplattenspieler ZAP mit ZORK 10Ggebogenem Tonarm
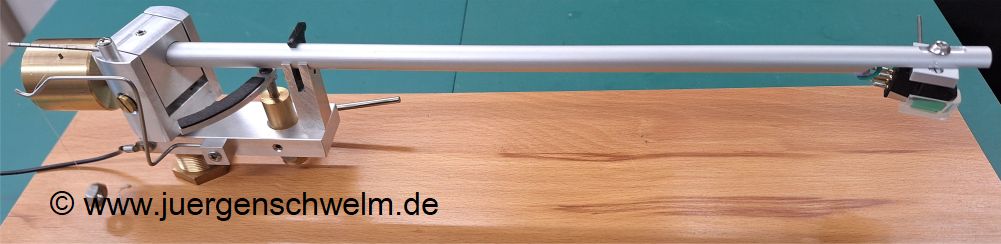
Hier nun noch einige technische Daten.
Tonarm ZORK 10G mit großer Headshell
Länge 10" = 254mm
Achsabstand 237,9mm
Überhang 16,1mm
Kröpfung 20,5°
14 gr. eff. Masse ohne System
Montagegewinde M20x1
Tonarm ZORK 12S mit leichter Headshell
Länge 12" = 304,8mm
Achsabstand 291,5mm
Überhang 13,3mm
Kröpfung 17,3°
14 gr. eff. Masse ohne System
Montagegewinde M20x1
Einige wichtige Links
https://www.vinylengine.com/tonearm_database.php
https://www.enjoythemusic.com/freestuff.htm
https://www.schiller-phono.de
(leider nur noch im Webarchiv)
https://audiosaul.de/die-tonabnehmer-justage-2/